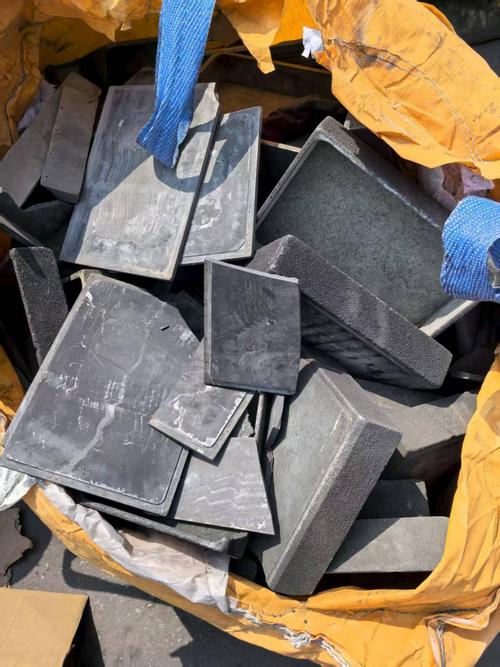
石墨块加工 从原材料到精密部件的工艺全解析
石墨块作为一种重要的工程材料,因其优异的导电性、导热性、耐高温性和化学稳定性,被广泛应用于冶金、半导体、光伏、电火花加工、核工业等领域。天然石墨或人造石墨块往往无法直接满足终端使用要求,必须经过一系列机械加工才能成为合格的零部件。本文围绕“石墨块加工”这一核心,系统介绍石墨块的特点、加工流程、关键工艺及注意事项。
一、石墨块的材料特性与加工难点
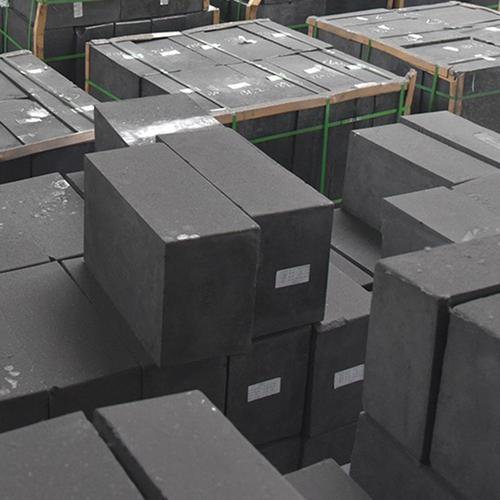
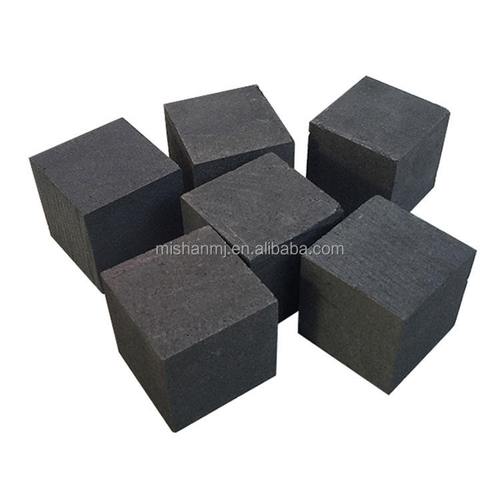
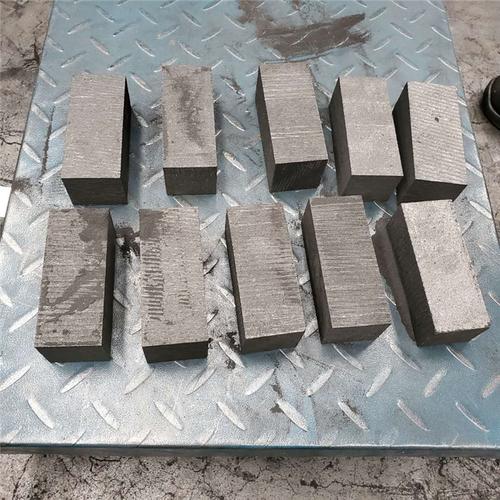
石墨块通常由石油焦、沥青焦等原料经煅烧、破碎、混捏、成型、焙烧、浸渍、石墨化等工序制成。其硬度较低(莫氏硬度1-2),但脆性大、易崩边,且加工过程中会产生大量粉尘。石墨块内部可能存在气孔、裂纹等缺陷,对加工精度和表面质量造成挑战。因此,石墨块加工需要专门的刀具、设备和除尘系统。
二、石墨块加工的主要工艺流程
1. 图纸分析与工艺设计
根据零件用途确定尺寸精度、表面粗糙度及公差要求,选择合理的加工基准和装夹方式。对于半导体用石墨块,往往要求极高的纯净度和微米级精度。
2. 毛坯准备
根据零件尺寸选择合适规格的石墨块,去除表面氧化层或污染层。必要时进行预加工,如锯切下料。
3. 粗加工
常用设备:带锯、圆锯、铣床、车床。粗加工以去除大部分余量为目的,切削速度可较高,但进给量需适当控制,避免崩裂。推荐使用金刚石涂层刀具或硬质合金刀具。
4. 精加工
包括精铣、精车、磨削、电火花加工等。对于高精度石墨块,常采用数控加工中心配合金刚石刀具,实现镜面加工。磨削时需使用软质砂轮并充分冷却。
5. 钻孔与攻丝
石墨块钻孔易产生出口崩边,应在出口处垫入牺牲板,并使用锋利的钻头。攻丝时需用切削液或压缩空气排屑。
6. 清洗与干燥
加工后石墨块表面附着粉尘和油污,需用超声波清洗或高压水洗,然后烘干。对于高纯应用,还需进行高温提纯处理。
7. 检验与包装
检测尺寸、形位公差、表面粗糙度及纯度。合格品用防震材料包装,避免运输中破损。
三、石墨块加工的关键技术要点
- 刀具选择:优先选用聚晶金刚石(PCD)刀具或金刚石涂层刀具,其耐磨性好,可减少刀具磨损对精度的影响。
- 切削参数:线速度一般控制在200-500 m/min,进给量0.05-0.2 mm/r,切削深度视工艺而定。粗加工可大一些,精加工宜小。
- 除尘与安全:石墨粉尘导电且易漂浮,必须配备工业除尘器,操作人员佩戴防尘口罩。同时注意防火,因石墨粉尘在一定条件下可能爆炸。
- 装夹方式:采用软爪或真空吸附,避免夹伤工件。对于薄壁石墨块,需增加辅助支撑。
- 冷却方式:一般不用切削液,以免石墨吸收液体后难以干燥。推荐压缩空气冷却或微量润滑。
四、常见问题与解决方案
- 崩边:降低进给速度,使用锋利刀具,在出口处加支撑。
- 尺寸超差:检查刀具磨损、机床精度及热变形。
- 表面粗糙度差:提高主轴转速,降低进给,采用精加工刀具。
- 粉尘污染:加强除尘,采用负压工作台。
五、应用场景与趋势
石墨块加工广泛应用于:
- 电火花加工电极(EDM):要求高精度、低损耗。
- 半导体单晶炉热场:要求高纯、耐高温。
- 光伏电池隔离板:要求导电、耐腐蚀。
- 机械密封环:要求耐磨、自润滑。
随着精密制造和新能源产业的发展,石墨块加工正朝着高精度、高纯度、自动化方向演进。例如,五轴联动加工中心配合在机测量,可实现复杂石墨件的免调整加工;干式切削与机器人上下料则提升了效率与环保性。
石墨块加工看似简单,实则对工艺细节要求极高。从刀具选择到除尘防护,每一步都影响最终品质。掌握石墨材料的特性,制定合理的加工方案,并严格控制过程,才能将一块普通的石墨块转化为高附加值的精密部件。随着加工技术的进步,石墨块必将在更多高端领域发挥不可替代的作用。
如若转载,请注明出处:http://www.changyuancarbon.com/product/50.html
更新时间:2026-10-24 18:51:22